
Come l’automazione sta cambiando la produzione di gabbie per pali
La produzione delle gabbie per pali è passata da un'attività in cantiere a un processo in fabbrica, e la pressione non arriva dai cataloghi delle macchine. Arriva da ciò che oggi viene richiesto di garantire agli impresari di palificazione: tolleranza della gabbia al foro, integrità delle saldature dopo il sollevamento e consegna secondo il programma. In un pacchetto di pali trivellati, una gabbia ovale, fuori passo o con saldature mancanti non fallisce in silenzio. Ferma la perforatrice.
Ecco perché la produzione automatizzata delle gabbie per pali è diventata una questione concreta negli acquisti. Gli acquirenti vogliono sapere cosa controlla l'attrezzatura, dove restano fasi manuali, quale output sia realistico e come scaglionare l'investimento affinché una singola stazione automatizzata non si limiti a spostare il collo di bottiglia più a valle.
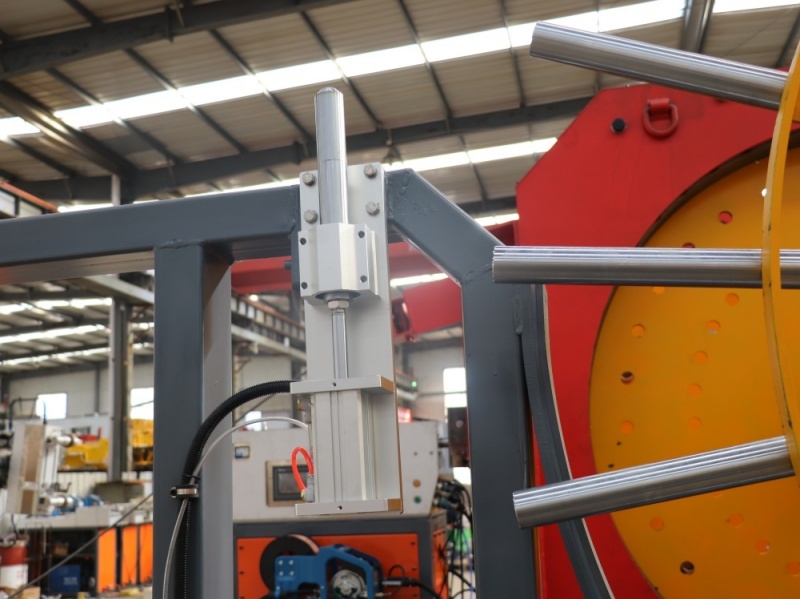
Perché la fabbricazione manuale delle gabbie sta esaurendo lo spazio disponibile
Il metodo convenzionale è semplice: le barre principali vengono disposte in una dima, la spirale viene srotolata da una piattaforma girevole e saldatori o squadre di legatura fissano ogni intersezione. Su ordini piccoli o irregolari resta competitivo. Il problema è che ogni fase dipende dal giudizio dell’operatore, e il giudizio non è scalabile.
Tre pressioni mettono in luce il limite. La geometria delle gabbie sta diventando più grande e più pesante con l’aumento dei diametri e delle profondità dei pali nelle fondazioni di ponti e ferrovie, e la rotazione manuale di una gabbia lunga è lenta e comporta un rischio di movimentazione. La qualità delle saldature viene ispezionata anziché presunta, quindi la variabilità tra i turni diventa un rischio commerciale. E la disponibilità di manodopera è il vincolo citato più spesso dagli appaltatori, perché la competenza per posizionare e saldare accuratamente una gabbia non si acquisisce rapidamente.
Ciò che l’automazione cambia davvero sul piano produttivo
Una linea automatizzata non elimina l’artigianalità dalla fabbricazione delle gabbie. Sposta l’artigianalità nella configurazione, poi ripete quella configurazione con precisione per ogni gabbia del lotto. Quattro funzioni decidono se la macchina eroga la sua produzione nominale.
Posizionamento e bloccaggio della gabbia. Le barre principali sono indicizzate rispetto a un riferimento e bloccate da dischi o anelli che mantengono la gabbia rotonda mentre ruota. Questa fase decide la rotondità finale e la coerenza della spaziatura delle barre. Un sistema di bloccaggio che copre solo una parte dell’intervallo di diametro impone compromessi ai limiti dell’inviluppo, quindi l’intervallo di lavoro conta più del massimo dichiarato.
Controllo della rotazione e del passo. Il passo della spirale è una dimensione di disegno, non una preferenza dell’operatore. La gabbia è ruotata da un azionamento sotto controllo PLC mentre la testa di saldatura si sposta a una velocità abbinata, così il passo è impostato numericamente. L’errore di passo si accumula lungo una gabbia, e un passo controllato non deriva nel corso di un turno.
Parametri di saldatura.Saldature costanti derivano da corrente, avanzamento del filo, velocità di traslazione e protezione costanti, mantenute in un programma memorizzato invece di essere regolate per operatore. La memorizzazione delle ricette per tipo di gabbia riduce anche i tempi di cambio, perché la macchina ritorna a uno stato noto anziché essere ritarata per tentativi.
Movimentazione ed espulsione.Le gabbie lunghe sono difficili da spostare. Le linee automatizzate scaricano la gabbia senza rotazione manuale, riducendo il tempo di ciclo e gli incidenti di movimentazione che dominano i rapporti sugli infortuni nel piazzale.
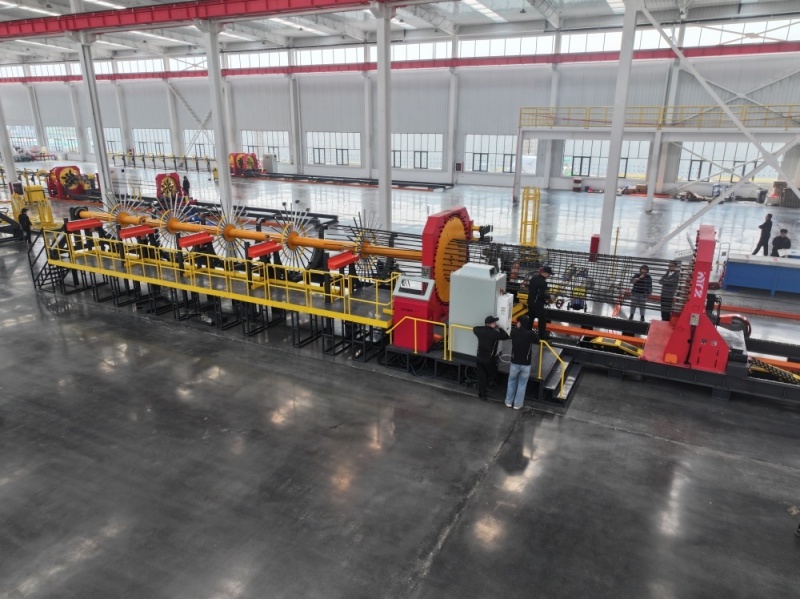
Da una singola macchina a una linea di produzione
L'errore più comune al primo approccio è considerare la saldatrice come l'intera soluzione. Una linea per gabbie è una sequenza: taglio e alimentazione delle barre, preparazione delle estremità ove specificato, assemblaggio e saldatura, quindi trasferimento allo stoccaggio o al trasportatore. Se il taglio è manuale, la saldatrice attende. Se il piazzale non riesce a far uscire le gabbie finite, la saldatrice attende di nuovo.
La produzione automatizzata delle gabbie per pali tende quindi a essere realizzata per fasi. Un cantiere di solito inizia con la stazione di saldatura e la movimentazione che la alimenta, misura dove si forma la coda, poi automatizza la fase a monte che vincola la stazione. Pianificare l’intera sequenza fin dall’inizio evita di acquistare una seconda macchina che duplica la capacità invece di alleviarla. La disposizione merita pari attenzione: la lunghezza della gabbia determina la lunghezza dell’edificio necessaria, e la distanza dalla stazione alla rastrelliera di stoccaggio decide quanto del turno viene speso in movimentazione anziché in saldatura.
Dove il cambiamento è visibile sul campo
Lavori su pali trivellati.I pali gettati in opera richiedono gabbie che entrino nel foro senza deformarsi e mantengano il copriferro. La saldatura automatizzata garantisce la circolarità e la costanza del passo che la posa con tubo tremie richiede, oltre alla ripetibilità del lotto che consente a un appaltatore di prevedere il comportamento in cantiere.
Ponti e viadotti.L'armatura del pilone e della platea di fondazione è pesante, spesso lunga e densamente spiralata. La movimentazione domina il ciclo, ed è qui che una linea automatizzata ripaga il proprio costo.
Ferrovia ad alta velocità. I pacchetti di rotaie comportano requisiti documentali oltre che dimensionali. I programmi di saldatura memorizzati offrono al fabbricante una registrazione di produzione tracciabile invece di un resoconto turno per turno delle regolazioni manuali.
Impianti di lavorazione dell'acciaio per cemento armato. Per un fabbricante che serve più progetti, il valore è la rapidità di cambio formato: preventivare una consegna a partire da un tempo ciclo noto è più facile da pianificare che preventivarla in base all'esperienza.
Specificare una linea automatizzata per gabbie
La specifica parte dai disegni, non da un numero di modello. Definire l'intervallo di diametro e lunghezza sull'attuale portafoglio ordini e sul prossimo progetto, il numero e il diametro delle barre principali, l'intervallo di passo della spirale e le gabbie finite per turno con una disponibilità realistica. Poi definire lo standard di saldatura che applicherà l'ispettore.
A quel punto la discussione sull’attrezzatura diventa concreta. Luyuan realizza la linea automatica di saldatura delle gabbie per armature per questo profilo produttivo, con rotazione controllata da PLC, passo programmabile, ricette di saldatura memorizzate e gestione integrata delle gabbie. È adatta a imprese di palificazione che allestiscono un cantiere di prefabbricazione, a subappaltatori per ponti e ferrovie con programmi di gabbie ripetibili e a stabilimenti di armature che riforniscono più cantieri. Gli acquirenti possono consultare il principio di funzionamento e le gamme di diametro sulla pagina macchina automatica per la saldatura di gabbie di armatura prima di richiedere un disegno di layout.
Domande frequenti
Che cosa significa in pratica la produzione automatizzata di gabbie per pali?
La gabbia viene posizionata, ruotata, regolata nel passo e saldata sotto controllo programmato, con l’operatore che imposta i parametri anziché formare ogni giunto a mano. L’alimentazione e la movimentazione variano in base alla configurazione.
L’automazione elimina la necessità di saldatori qualificati?
Riduce il numero di decisioni di saldatura per giunto, non la necessità di un allestimento, verifica e ispezione competenti. L’abilità si sposta dalla realizzazione delle saldature al controllo del processo che le produce.
Quale output può realisticamente aspettarsi un acquirente?
Calcolare dal tempo di saldatura per giunto, dai giunti per gabbia, dal tempo di carico e scarico e dalla disponibilità realistica. Chiedere quel calcolo sui propri disegni anziché una semplice dichiarazione di gabbie per turno.
Una linea automatizzata può gestire più di un tipo di gabbia?
Sì, dove le ricette sono memorizzate e il campo di serraggio copre le dimensioni richieste. Confermare per iscritto il tempo di cambio formato, poiché determina l’economia dei piccoli lotti.
Quali informazioni sono necessarie per un preventivo?
Intervallo di diametro e lunghezza, numero e diametro delle barre principali, diametro e passo della spirale, output per turno, lunghezza del pavimento e alimentazione elettrica del sito, affinché la proposta rifletta un’area di produzione reale.
Conclusione
L'automazione sta cambiando la produzione delle gabbie per pali rendendo la gabbia un componente fabbricato anziché una lavorazione in cantiere. I vantaggi derivano da una geometria controllata, da un passo ripetibile e da parametri di saldatura documentati, e si manifestano solo quando le fasi di movimentazione e alimentazione tengono il passo della stazione di saldatura. Gli acquirenti che specificano a partire dai disegni e pianificano l'intera sequenza ottengono una linea che mantiene la propria produzione; gli acquirenti che specificano a partire da un listino prezzi ottengono una macchina che resta in attesa.
Invia i tuoi disegni delle gabbie, l'intervallo di diametro e lunghezza e la produzione target per turno al team tecnico Luyuan per una proposta di configurazione, un suggerimento di layout del piazzale e un preventivo specifico per il progetto.


